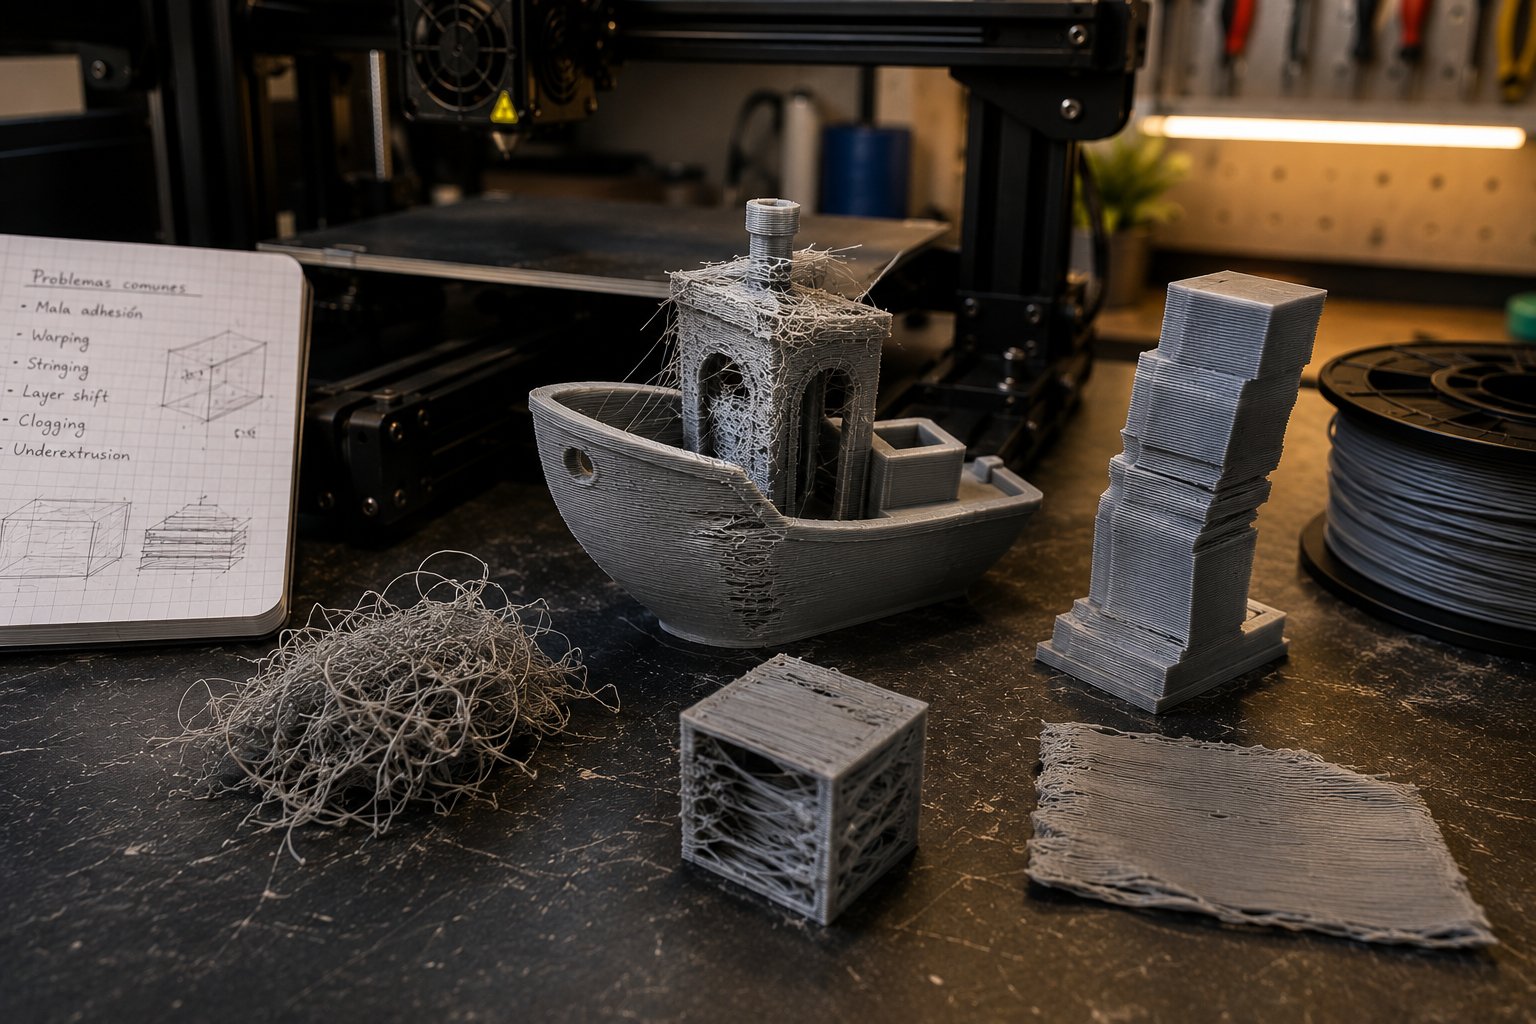
Todos empezamos aquí: presionas "imprimir", te vas confiado, y cuando vuelves la pieza se ha convertido en spaghetti. O se despegó de la cama. O tiene capas onduladas. La impresión 3D tiene una curva de aprendizaje, pero la mayoría de los errores responden a las mismas causas básicas. Aquí te enseñamos cuáles son y cómo prevenirlos.
La adhesión a la cama: el problema número uno
Si tu pieza se despega de la cama durante los primeros milímetros, todo se desmorona. Una cama sucia o demasiado fría no da suficiente agarre. La solución es simple: limpia la cama (con alcohol isopropílico si es vidrio, o agua tibia si es PEI), asegúrate de que esté nivelada (esto es crítico), y mantén la temperatura correcta — 60°C para PLA es típico, 80-90°C para PETG, 100-110°C para ABS.
Una cama nivelada significa que la boquilla está a la distancia exacta de la superficie en todos los puntos. Si solo ves que se adhiere bien en un lado y en el otro no, es un problema de nivelación, no de material.
Warping: ese efecto de ondas en los bordes
El warping ocurre cuando la pieza se enfría demasiado rápido y unevenly. El material se contrae, y si los bordes se enfrían primero se curvan hacia adentro. ABS es el peor culpable. Para prevenirlo: mantén la cama caliente durante toda la impresión (no la bajes cuando termines las primeras capas), reduce la velocidad de ventilación de capas (fan cooling), e idealmente imprime dentro de una cámara cerrada que mantenga el calor.
Con PLA también aparece, aunque menos, especialmente en piezas grandes. La solución es parecida: cama caliente, pero 60°C es suficiente.
Spaghetti: cuando todo se tuerce
El spaghetti es lo que pasa cuando un pequeño error escala: si la pieza se despega ligeramente (pero no del todo), el extrusor sigue depositando filamento sobre nada, creando un lío. La causa es casi siempre adhesión deficiente. Verifica: cama limpia, nivelada, temperatura correcta, y que el primer layer sea lo suficientemente lento para que se adhiera bien antes de continuar.
A veces aparece en impresoras con falta de rigidez estructural, pero en 99% de los casos, es adhesión.
Capas inconsistentes o desplazadas
Si ves que las capas están desplazadas horizontalmente, como si la pieza se hubiera "movido" a mitad de la impresión, el problema es generalmente mecánico: los ejes de la impresora perdieron pasos (el motor giró pero la pieza no se movió lo esperado). Esto ocurre cuando el extrusor está muy rápido, hay mucha fricción, o la impresora tiene juego en sus piezas móviles.
Solución: reduce la velocidad de impresión (especialmente de perimetro), verifica la tensión de las correas, y asegúrate de que nada esté rozando.
Mala calidad superficial y burbujas internas
Si la pieza sale con agujeros o un patrón de superficie muy rugoso, generalmente es por infill inconsistente o problemas de extrusion. Verifica que el filamento sea de calidad (algunos filamentos baratos no extruyen uniformemente), que la boquilla no esté gastada, y que el extrusor tenga suficiente presión.
También revisa la temperatura: demasiada baja y el filamento no fluye bien, demasiada alta y puede degradarse o hincharse.
Filamento enredado o atascado
A veces el filamento se atasca en el hotend o en el extrusor. Generalmente es por temperaturas inconsistentes, humedad en el filamento (PLA absorbe agua), o un hotend sucio. Mantén el hotend limpio regularmente (cuando esté caliente, usa una punta y limpia con cuidado), guarda el filamento en un sitio seco (una caja hermética con desecante funciona), y verifica que la temperatura sea estable durante toda la impresión.
El factor invisible: humedad y material
La mayoría de las personas no lo saben, pero el filamento absorbe agua del ambiente. Si tu filamento ha estado expuesto al aire húmedo, imprimirá mal: habrá burbujas, la superficie quedará áspera, y la pieza será más frágil. La solución es simple: guarda el filamento en bolsas herméticas o cajas cerradas con gel desecante, especialmente PETG y Nylon que son muy higroscópicos. Si tus impresiones de repente empeoran sin cambios en la configuración, lo primero es sospechar de humedad.
Cuando todo falla: empieza por lo básico
Si tu impresora tiene problemas, antes de hacer cambios complejos, verifica en este orden: adhesión a la cama, nivelación, temperatura correcta, filamento de calidad, y que todo esté limpio. El 90% de los problemas se resuelven aquí. El resto generalmente requiere ajustes mecánicos o reemplazo de piezas desgastadas.
¿Tu impresora está dando problemas y no sabes qué hacer? Te ayudamos a diagnosticarlo.